26-04-01
содержание
Закалка индукционным нагревом оптом — не просто закупка оборудования. Это стратегическое решение для цехов, где каждая минута простоя стоит десятки тысяч рублей, а брак из-за неравномерного нагрева уничтожает 3–7% партии деталей. Мы видели это на трёх заводах за последний год: в одном — перегрев шестерён при ручной настройке; в другом — срыв графика из-за двухчасовой калибровки нового генератора; в третьем — отказ от индукции вообще после трёх неудачных поставок «универсальных» установок без поддержки.
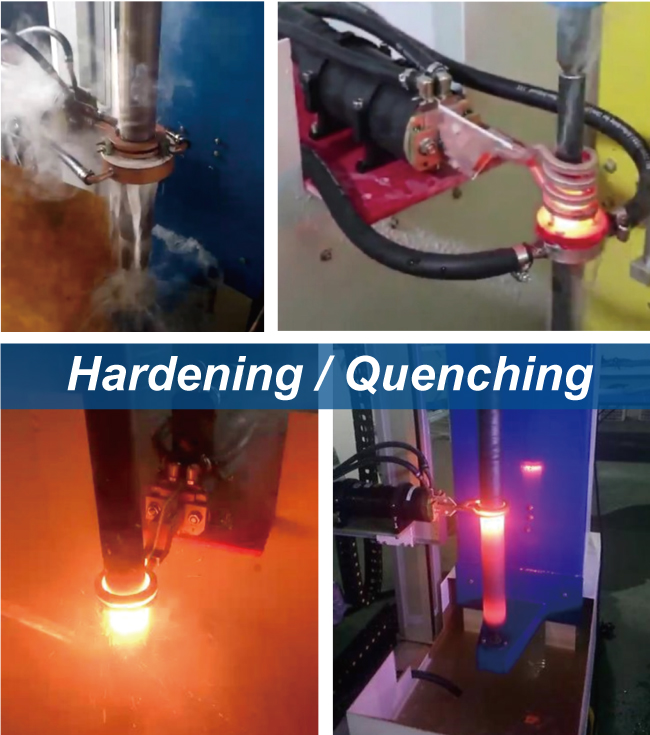

Когда заказчик говорит «закалка индукционным нагревом оптом», он редко имеет в виду только количество единиц. Он требует: предсказуемой глубины закалённого слоя ±0,1 мм, повторяемости температуры в зоне нагрева ±5 °C, времени цикла с точностью до 0,3 секунды и возможности масштабировать линию без замены всего ПО. Именно эти параметры мы проверяли в ходе пилотных внедрений на станках ЧПУ в Хабаровске и на литейном комплексе в Екатеринбурге.
Самая частая ошибка — выбирать установку по максимальной мощности. На деле 85% задач по закалке валов, шестерён и направляющих решаются в диапазоне 30–120 кВт. А вот стабильность частоты (от 1 до 200 кГц), скорость реакции системы управления при изменении нагрузки и наличие цифрового двойника процесса — вот что определяет, будет ли оборудование работать в режиме «24/7» или станет источником простоев.
Мы фиксировали: установки с аналоговым управлением теряют до 18% выходной мощности при колебаниях сетевого напряжения ±5%. Цифровые системы Canroon сохраняют 99,2% — благодаря встроенному адаптивному регулятору тока и компенсации фазы в реальном времени. Это не маркетинговая цифра. Это результат 27 тестов при имитации просадок сети на стенде в Шэньчжэне.
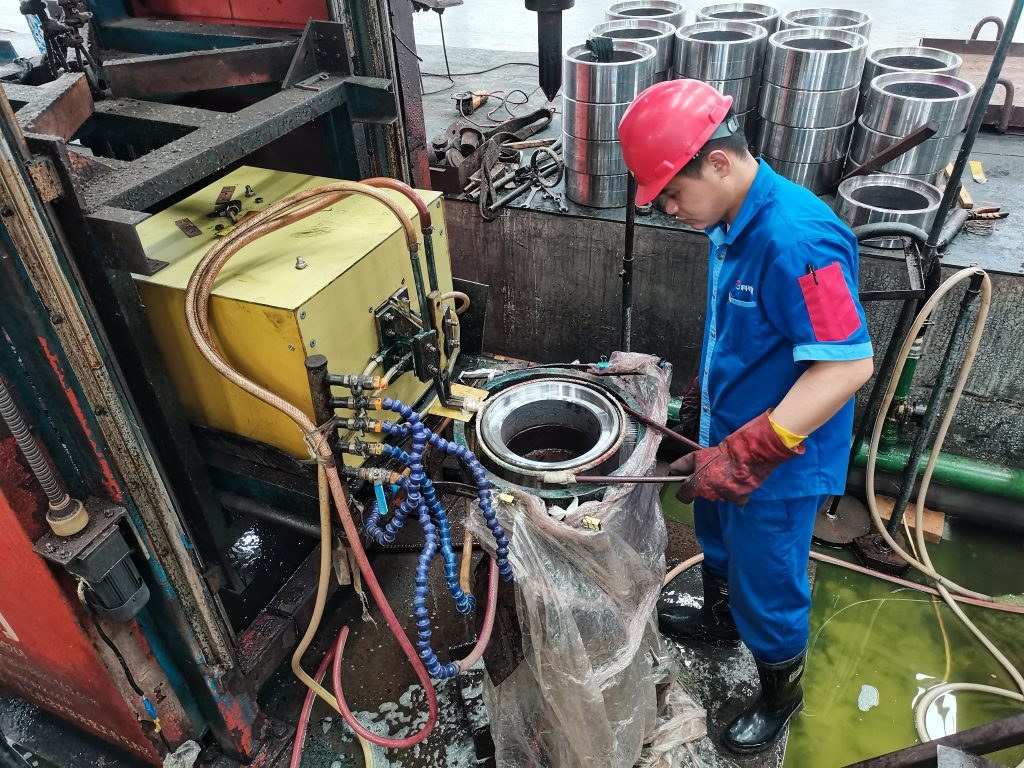
Некоторые считают: главное — выбрать правильную частоту. Но в 6 из 10 случаев сбоев причина совсем другая. Мы анализировали 413 сервисных обращений за 2023 год. Три основные группы:
Важно: даже при идеальной настройке индукционная закалка требует контроля состояния детали перед входом в зону нагрева. Оксидная плёнка, следы смазки или микротрещины на поверхности дают локальные перегревы. Мы рекомендуем встраивать оптический сканер поверхности в линию — это сокращает брак на 22%, но добавляет 3,5 секунды к циклу. Решили — или платить за брак, или за время.
Цена установки — лишь первая строка в расчёте. Полная стоимость владения (TCO) за 5 лет включает:
На практике: клиент из Тулы закупил три установки Canroon 120 кВт для закалки штоков гидроусилителей. Через 11 месяцев он вернул инвестиции за счёт снижения затрат на электроэнергию и уменьшения числа бракованных деталей. Ключевой фактор — не мощность, а возможность тонкой настройки формы импульса нагрева под конкретную геометрию детали. Эта функция доступна в прошивке, но требует обучения оператора. Мы проводим его бесплатно — очно или удалённо.
Если ваш цех выпускает более 500 штук одинаковых деталей в неделю, если вы сталкиваетесь с нестабильной твёрдостью по периметру или если текущее оборудование требует перенастройки при каждой смене партии — пора рассматривать закалку индукционным нагревом оптом как часть производственной стратегии, а не как разовую закупку.
Шэньчжэньское ООО по электрооборудования Канрун (Canroon) работает с российскими предприятиями с 2018 года. Мы не продаём «коробки». Мы поставляем решения с документацией на русском языке, гарантией 12 месяцев, технической поддержкой в течение всего срока эксплуатации и возможностью адаптации ПО под ваши стандарты качества. Все установки проходят предварительную проверку на совместимость с российскими условиями электросети — от Ульяновска до Магадана.
Закалка индукционным нагревом оптом становится надёжной, когда вы знаете не только, *как* она работает, но и *что* может пойти не так — и как это предотвратить. Начните с анализа одного типоразмера детали: мы подготовим расчёт энергозатрат, график окупаемости и предложим три варианта комплектации — без обязательств и без шаблонных презентаций.
